


Chaque millivolt de perte de tension dans la technologie d'électrolyse de l'eau PEM coûte plus cher et consomme moins d'énergie. Leanode en titane-L'interface de la couche catalyseur est l'un des domaines d'amélioration des performances les plus négligés.-. Une mauvaise conception de l'interface retarde le mouvement de masse et augmente la résistance électrique, ce qui rend votre système de production d'hydrogène-moins efficace.
Dans des conditions acides extrêmes, les électrolyseurs PEM modernes exigent des anodes présentant une forte conductivité et une surtension minimale. Il est difficile de choisir les matériaux appropriés et de garantir que la base, le revêtement et la structure de l'électrode à membrane fonctionnent ensemble. Les progrès de l'ingénierie des interfaces ont démontré que des améliorations intelligentes de la conception peuvent réduire les pertes de tension de 50 à 120 mV à des densités de courant opérationnelles typiques. Cela augmente l’efficacité du système.
Vous devez prendre en compte de nombreux facteurs, notamment la forme de la surface, la porosité du substrat, la composition de la couche de transition et la liaison du catalyseur, pour comprendre comment la conception de l'interface influence les performances électrochimiques. Chaque section fonctionne indépendamment pour réduire les chemins de résistance et accélérer le transfert de charge.
1.Spécification
Formes générales : Plaque, tige, treillis, tube ou personnalisation
Revêtement : La formule classique d'IrO2-Ta2O5, Ru-Ir, Pt ou personnalisation
Réaction électrochimique : réaction d'évolution oxygène/chlore/hydrogène
Code interne : NAVI-1-001
Marque : NAVI Titanium®
Matériau de base : Titane pur Gr1
Domaines avancés de NAVI : PEM, PCB, traitement des eaux usées, etc.
2.Guide d'achat
(1)Processus
NAVI Titanium (depuis 2008) peut traiter selon vos dessins de conception
(2)Échantillon gratuit
NAVI Titanium fournit un échantillon gratuit pour les spécifications générales
(3)Support technologique
Service professionnel-pour-un, conception gratuite, bienvenue à nous contacter
Comment la conception de l'interface d'anode en titane réduit-elle la perte de tension de l'électrolyseur PEM ?
Réduire la perte de tension implique de réduire la résistance interfaciale à tous les emplacements de contact de l'anode. Les électrons passent du circuit extérieur au substrat de l'anode en titane, via de multiples barrières matérielles, et vers les sites actifs du catalyseur, où se produit le dégagement d'oxygène, dans un électrolyseur PEM. Les contacts constituent des barrières potentielles qui empêchent les électrons de voyager, et des jonctions mal conçues peuvent provoquer des chutes de tension et des points chauds de résistance.
La perte de tension dans les systèmes PEM est générée par de nombreux événements de contact anodique interconnectés. La résistance de contact entre le substrat en titane et le revêtement du catalyseur est le principal responsable. Les couches d'oxydation souterraines, les micro-espaces pendant le fonctionnement et le délaminage du catalyseur sont d'autres coupables. Des chercheurs des principales écoles d'électrochimie ont découvert que les revêtements naturels en oxyde de titane peuvent augmenter la résistance de contact de 20 à 40 mΩ·cm², ce qui a un impact significatif sur la tension des cellules supérieure à 2 A/cm².
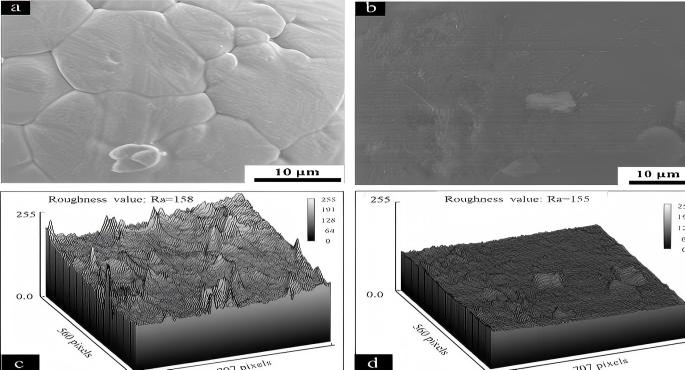
La microstructure de la surface du substrat en titane est également cruciale. Les surfaces lisses et polies présentent une plus grande résistance de contact que les surfaces texturées, ce qui est étrange. En effet, la couche de catalyseur entre moins en contact avec leur surface. Le conflit apparent disparaît lorsque l’on considère la manière dont la rugosité de surface régulée augmente la zone de contact réelle et offre des sites d’ancrage mécaniques pour empêcher le délaminage du revêtement sous des températures et des forces mécaniques continues.
Le rôle de l'énergie de surface dans la qualité de l'interface
L'adaptation de l'énergie de surface entre la base en titane et les revêtements influence l'adhésion et le flux d'électrons. Le titane développe naturellement une couche d'oxyde passivant dans l'air ou l'eau. Cela crée une surface à haute{{2}énergie à laquelle de nombreux revêtements ne peuvent pas adhérer. Ces deux éléments ne se lient pas bien ensemble, des espaces apparaissent et ils se décomposent plus rapidement dans l'environnement oxydant du compartiment anodique.
Des procédures de surface avancées transforment la chimie de surface du titane pour le rendre compatible avec les couches de catalyseurs en métaux précieux. Le traitement au plasma, la gravure chimique et la préparation thermique affectent les modèles d'énergie de surface. Cela améliore l’adhérence du revêtement et la connectivité électronique. Les données de terrain provenant des sites PEM en exploitation révèlent que les anodes correctement conditionnées en surface maintiennent une résistance interfaciale pendant plus de 10 000 heures. Cependant, les substrats non traités perdent leurs performances après 2 000 à 3 000 heures.
Une répartition inégale du courant sur la surface de l'anode crée des régions à fort potentiel de surtension, ce qui accélère la détérioration et diminue l'efficacité. La manière dont le courant circule dans la région active dépend de la conception de l’interface. Les systèmes mal construits augmentent le courant, tandis que les systèmes bien planifiés le répartissent uniformément. La forme du substrat en titane contrôle le flux de courant. Ceci s'applique notamment aux couches de transport poreuses en titane.
En raison de leurs différents canaux de conduction parallèles, les substrats en titane tridimensionnels-avec des porosités variées facilitent la circulation uniforme du courant. La couche supérieure nécessite de nombreux trous pour évacuer efficacement les gaz. Les couches internes nécessitent un matériau plus épais pour réduire la résistance électrique. Cette structure de gradient et de meilleurs revêtements de contact réduisent les disparités locales de densité de courant de 30 à 50 % sur des surfaces à porosité uniforme.
Ingénierie d'interface d'anode en titane pour une résistance inférieure dans les systèmes d'électrolyse PEM
Pour concevoir l'interface entreanode en titanesubstrats et couches de catalyseur, vous devez adopter une approche méthodique qui prend en compte à la fois les besoins électriques et électrochimiques. Les meilleures conceptions comportent plus d’une couche fonctionnelle. Chaque couche effectue un travail spécifique et travaille avec les autres pour réduire la résistance totale. Cette conception multi-couche est désormais courante dans les électrolyseurs PEM hautes-performances qui souhaitent atteindre des niveaux d'efficacité supérieurs à 70 % (car l'hydrogène a un pouvoir calorifique inférieur).
Technologie et composition des couches de transition
Les couches de transition entre la base en titane et le revêtement catalyseur en métal précieux résolvent le problème fondamental de leur incompatibilité. Les catalyseurs en titane pur et en iridium ont des formes cristallines, des coefficients de dilatation thermique et des caractéristiques électrochimiques différents. En application, les catalyseurs directement placés sur le titane créent des contraintes internes importantes, une mauvaise adhérence et une corrosion interfaciale rapide.
Les couches de transition modernes utilisent des mélanges dégradés pour convertir la base de titane en couche de catalyseur au fil du temps. Le nitrure de titane (TiN) est déposé sur la surface en titane traitée pour fournir une structure avancée. La couche adhère et conduit bien l’électricité. La couche TiN empêche l’oxydation souterraine, ce qui augmenterait la résistance de contact au fil du temps.
L'ajout d'une couche d'oxyde de tantale (Ta₂O₅) à la base TiN garantit la stabilité électrochimique dans l'environnement anodique oxydant tout en maintenant une conductivité acceptable. Le pentoxyde de tantale résiste bien à la rouille aux potentiels élevés de dégagement d'oxygène, aidant à isoler la couche intermédiaire conductrice des attaques oxydatives continues pendant de longues périodes de fonctionnement. Cette barrière réduit également l'interaction directe entre le substrat en titane et la couche catalytique, limitant ainsi la dégradation progressive du matériau. En conséquence, la structure sous-jacente subit une détérioration chimique plus lente dans des conditions exigeantes. L’épaisseur et la composition de la couche de transition doivent être soigneusement étudiées. Une épaisseur trop fine ne protège pas correctement, tandis qu'une épaisseur excessive augmente la résistance électrique et peut entraver le transport efficace des charges à travers l'architecture multicouche, nécessitant une conception équilibrée pour un fonctionnement à long terme.
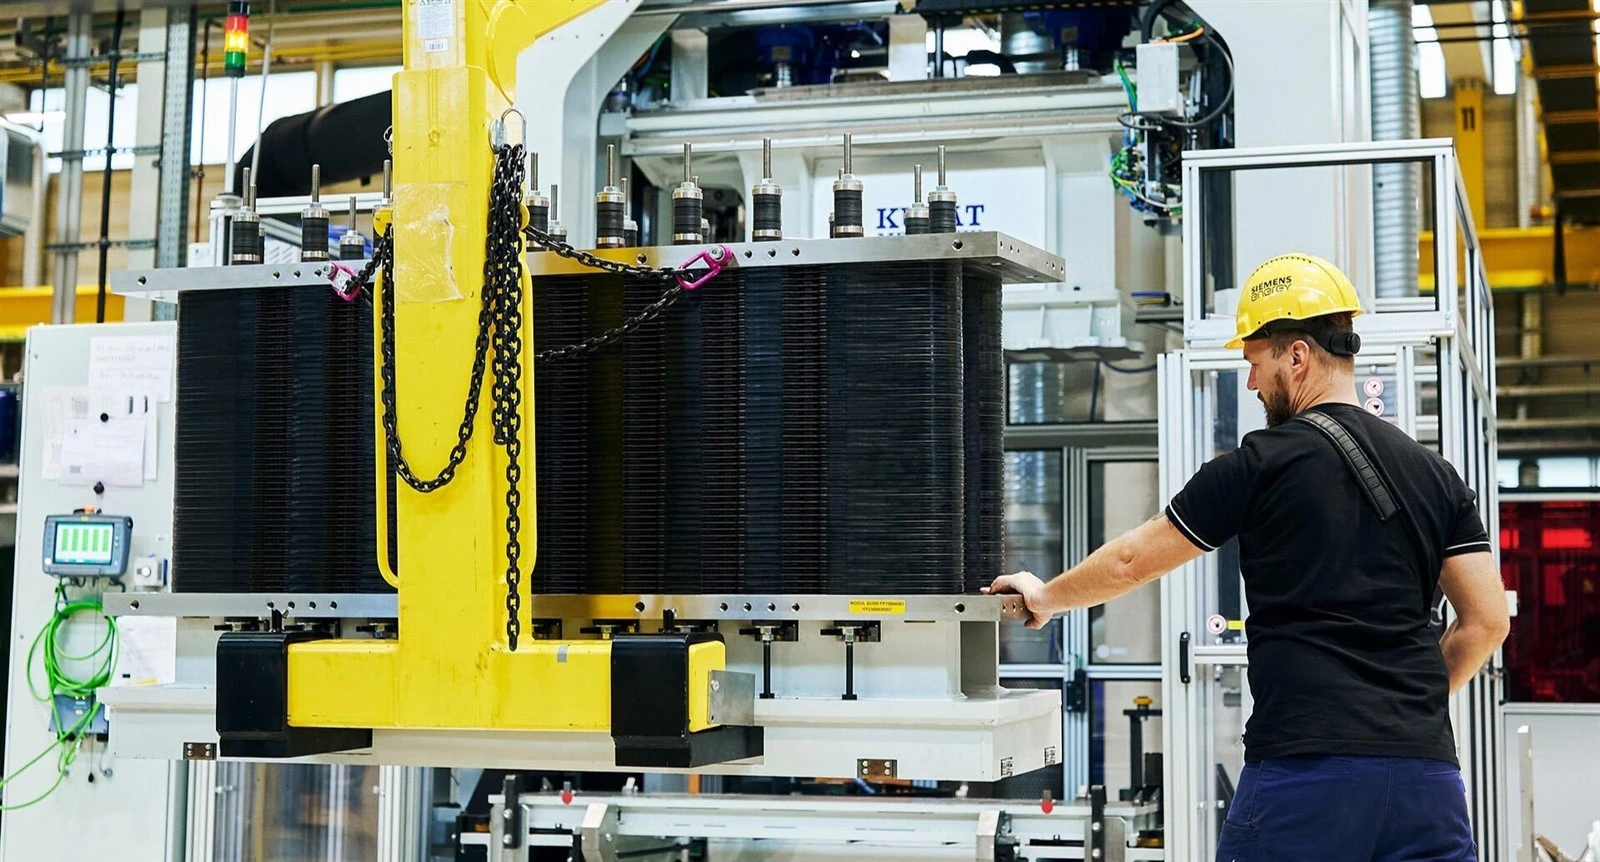
Contrôle de la microstructure de l'interface
Outre les produits chimiques, la microstructure de la couche de contact affecte grandement l'efficacité. Les formations de grains en colonnes perpendiculaires à la surface ont une conductivité dans l'épaisseur - supérieure à celle des structures de grains équiaxes. Les paramètres de dépôt lors de l'application du revêtement déterminent la microstructure. Il s’agit de la température, du taux de dépôt et de la pression de fond.
La porosité de la couche d'interface doit être ajustée pour équilibrer les exigences. La porosité aide l'électrolyte à atteindre les sites actifs et permet aux bulles de gaz de s'échapper, mais une trop grande quantité rend le matériau faible et incapable de transporter l'électricité. L'empilement avancé crée une porosité fonctionnellement graduée. Les sections plus denses près de la base en titane augmentent la conductivité, tandis que les parties ouvertes près de la couche de catalyseur augmentent l'activité électrochimique.
Une forte liaison des couches empêche le délaminage, ce qui provoque des trous à haute résistance-et de mauvaises performances. La rugosité de la surface génère un couplage mécanique, la principale méthode de liaison, tandis que la liaison chimique au niveau atomique - maintient la stabilité. Lorsqu'elles sont combinées, ces méthodes fournissent des surfaces capables de résister aux cycles de température, aux vibrations mécaniques et aux contraintes électrochimiques dans les électrolyseurs.
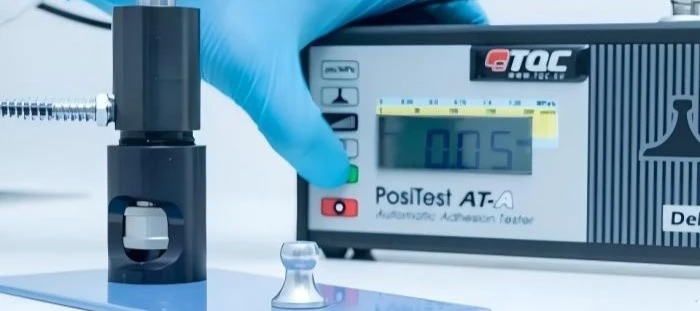
Les tests d'adhésion d'interface ont évolué au-delà des tests sur bande et par traction pour mieux imiter les circonstances-du monde réel. Lorsque le cycle électrochimique dans des circonstances réactives est combiné à des fluctuations brusques de température entre la température ambiante et la température de travail, la durée de vie de l'interface est prédite avec plus de précision. Les interfaces de haute-qualité ont une force d'adhésion de 25 MPa après plus de 5 000 heures de tests accélérés, alors que les conceptions médiocres échouent en quelques centaines d'heures.
Structure de surface d'anode en titane pour améliorer l'efficacité énergétique de l'électrolyseur PEM
La structure physique de la surface de l'anode en titane affecte les performances électrochimiques de nombreuses manières. La structure de la surface a un impact sur la zone de contact de transfert d'électrons, le mouvement de masse entre les réactifs et les produits et les performances du catalyseur. L'optimisation doit équilibrer ces exigences souvent contradictoires pour minimiser la perte de tension sur la plage de courant de fonctionnement.
Architecture de substrat poreux en titane
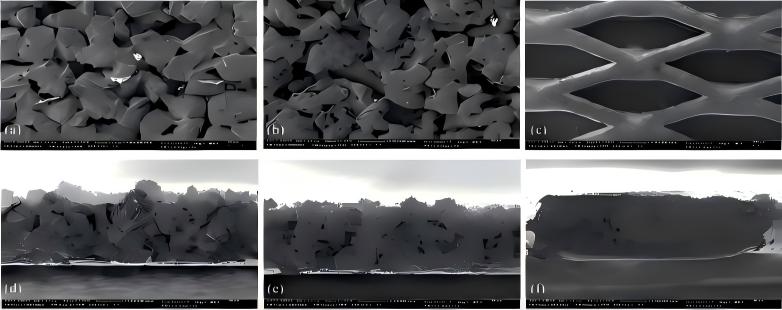
Les électrolyseurs PEM innovants utilisent des plaques de titane poreuses pour la structure et la transmission du courant. La construction tridimensionnelle-permet l'écoulement et l'évacuation des gaz et augmente la surface du catalyseur. La taille des pores, l'assemblage et la porosité doivent correspondre aux besoins du système catalytique.
L'eau s'écoule à travers des trous de moins de 10 micromètres en raison de la pression capillaire, mais les bulles de gaz sont piégées et ne peuvent pas fonctionner. Les grands trous dépassant 50 micromètres éliminent facilement les gaz mais dégradent le matériau en fournissant au catalyseur moins de surface de liaison. Les meilleures pratiques modernes incluent des distributions bimodales ou graduelles de la taille des pores, avec des trous plus grands dans le substrat en vrac pour transporter les gaz et des pores plus petits à proximité de l'interface du catalyseur pour garantir l'adhérence et la propagation du revêtement.
Les petits trous de moins de 10 micromètres fournissent une pression capillaire importante, qui déplace l'eau mais emprisonne les bulles de gaz et les empêche de fonctionner. Les grands trous supérieurs à 50 micromètres éliminent facilement les gaz mais affaiblissent le matériau en donnant au catalyseur moins de surface à laquelle s'accrocher. Les meilleures pratiques actuelles incluent des distributions bimodales ou graduelles de la taille des pores, avec des trous plus grands dans le substrat en vrac pour transporter les gaz et des pores plus petits au contact du catalyseur pour garantir l'adhérence et la propagation du revêtement.
Les processus de fabrication affectent la structure et les caractéristiques du titane poreux. La poudre de titane frittée fournit des trous connectés uniformément répartis mais sans structures de gradient compliquées. Vous pouvez réguler avec précision la conception tridimensionnelle des pores via la fabrication additive, ce qui rend les réseaux de pores supérieurs à des fins particulières. En fait, poreux correctement conçuanodes en titaneréduire la tension des cellules de 40 à 80 mV par rapport aux plaques de titane solides avec des architectures maillées. Parce qu’ils améliorent le courant et le débit massique.
Rugosité de surface et effets de texture

Même les substrats solides en titane présentent une rugosité de surface qui a un impact sur les performances de contact et électrochimiques. La rugosité de surface optimale est de 0,8 à 2,5 micromètres pour maximiser la zone de contact et minimiser la tortuosité bloquant le transport-. Les surfaces plus lisses que Ra 0,5 micromètres adhèrent mal aux revêtements, tandis que les surfaces plus rugueuses que Ra 3,0 avec des fissures étendues retiennent les bulles de gaz et entravent la diffusion.
La conception de la rugosité et de la texture de la surface est importante. Les textures planifiées avec une directionnalité contrôlée sont meilleures que la rugosité du sablage abrasif. Les bulles de gaz restent moins nombreuses sur les surfaces actives près des bords ou des canaux collecteurs, ce qui réduit la perte de tension lors du blocage d'un site actif. La texturation au laser et l'usinage par électro-électroérosion peuvent mieux optimiser les motifs de surface de 15 à 25 mV que les surfaces texturées de manière aléatoire avec la même rugosité moyenne.
La proximité des particules de catalyseur de métaux précieux avec le substrat de titane a un impact sur le transport des électrons vers les sites actifs. Les jonctions à haute -résistance dans les zones de chute de tension-réduisent l'efficacité du système en raison d'un mauvais contact. Étant donné que les réactifs et les produits traversent des couches poreuses de catalyseur, le problème s’aggrave. Les sites de contact excessifs avec le substrat sont évités.
Les revêtements avancés maximisent le contact et la porosité du substrat avec une distribution granulométrique et des caractéristiques de dépôt contrôlées. La pulvérisation thermique n'humidifie pas les substrats comme le revêtement par ultrasons. L'étalement du catalyseur augmente la densité de contact. Les revêtements en couches augmentent la structure. Les premières couches adhèrent mieux aux substrats, tandis que les dernières couches sont électrochimiquement actives.

Comment les couches de transition d'anode en titane réduisent les pertes électriques dans les systèmes PEM
Les couches de transition, l'un des développements les plus importants dans la technologie des anodes en titane au cours de la décennie précédente, réduisent la résistance interfaciale et améliorent la durabilité. Ces couches intermédiaires conçues surmontent les principales difficultés de compatibilité des matériaux qui nuisaient aux performances et à la durée de vie de l'anode de l'électrolyseur PEM.
Amélioration de la conductivité grâce à l'ingénierie des couches

Les couches de transition assurent un transport d'électrons à faible-résistance entre le substrat en titane et la couche de catalyseur. L'oxyde de titane natif sur les surfaces en titane est semi-conducteur et moins conducteur que le titane métallique. Cette couche d'oxyde, généralement de 3 à 10 nanomètres d'épaisseur sur les surfaces fraîchement préparées, s'épaissit et augmente la résistance de contact dans des conditions d'oxydation de l'anode PEM.
Les couches de transition conductrices résistantes à l'oxydation créent un contact durable et hautement conducteur. Le nitrure de titane est hautement conducteur d'électricité (10⁶ S/m) et stable dans des conditions acides et oxydantes. La couche de TiN étant un canal de conduction et une barrière de diffusion, l’oxygène ne peut pas oxyder le titane.
Les résultats expérimentaux sur les anodes avec et sans couches de transition TiN démontrent un écart de performances important. Des couches intermédiaires TiN correctement placées abaissent la résistance de contact de 35 à 50 mΩ·cm² pour le titane nu à 3 à 8 mΩ·cm². Une résistance réduite à des densités de courant PEM de 2 à 3 A/cm² entraîne une tension de cellule inférieure de 60 à 120 mV et une augmentation de l'efficacité de 3 à 5 %, en fonction des conditions de fonctionnement, tout en améliorant l'uniformité électrique à travers l'interface de l'électrode.

Gestion du stress et prévention du délaminage

Les changements de température de l’électrolyseur provoquent des contraintes mécaniques au niveau des interfaces en raison d’une inadéquation de dilatation thermique des matériaux. Le titane a un coefficient de dilatation thermique similaire à 8,6 × 10⁻⁶ K⁻¹, tandis que les catalyseurs à base d'iridium- ont une plage de 6,4 à 6,8. L'expansion différentielle provoque des forces de cisaillement interfaciales qui peuvent dépasser la force d'adhésion des interfaces mal construites, provoquant un délaminage lors du chauffage de la température ambiante à 60-80 degrés.
Les couches de transition dégradées avec des coefficients de dilatation thermique progressifs répartissent les contraintes sur de nombreuses surfaces. Un système à trois-couches Ti-TiN-Ta₂O₅ comble l'espace du catalyseur-du substrat avec des coefficients de dilatation intermédiaires. La modélisation par éléments finis de ces structures révèle des facteurs de concentration de contraintes réduits de 60 à 70 % par rapport au dépôt direct du catalyseur, améliorant ainsi l'adhérence et la durée de vie du revêtement.
L'environnement anodique dans les électrolyseurs PEM est très difficile : -pH acide approchant 1-2, potentiels électriques atteignant 1,6 V contre l'électrode à hydrogène réversible et exposition continue à l'oxygène généré et aux intermédiaires réactifs de l'oxygène. La plupart des matériaux se corrodent rapidement dans ces circonstances, et rares sont ceux qui sont suffisamment stables pour une utilisation à long terme. Les matériaux de la couche de transition doivent résister à la désintégration et maintenir leurs performances de protection pendant 40 000 à 80 000 heures dans les applications commerciales. Dans des conditions de test accéléré simulant 10 000 heures de fonctionnement, l’oxyde de tantale se dissout en dessous de 1 nanogramme par centimètre carré toutes les heures. Les couches de transition maintiennent une faible résistance interfaciale et empêchent la corrosion du substrat tout au long de la durée de vie de l'électrolyseur grâce à leur incroyable durabilité.

Conception d'anode en titane à haute-efficacité pour les électrolyseurs PEM à basse-tension
Une conception d'anode complète couvrant toutes les causes de perte de tension est nécessaire pour atteindre-une efficacité d'électrolyseur PEM de pointe. Les systèmes les plus sophistiqués combinent une conception de substrat optimisée, des couches de transition soigneusement construites et un dépôt de catalyseur régulé avec précision pour minimiser la résistance, maximiser l'utilisation de la zone active et assurer une stabilité à long terme.
Approche de conception intégrée

Les principaux fabricants combinent le substrat, les couches de transition et le revêtement catalytique dans leurs approches de conception plutôt que d'optimiser chaque composant séparément. Des configurations de conception qui minimisent le surpotentiel total sont trouvées en modélisant simultanément le flux d'électrons, le transport de masse et les processus électrochimiques. Cette technique au niveau des systèmes- trouve des optimisations non-évidentes que la conception au niveau des composants- ne peut pas trouver.
Les résultats de la simulation guident la sélection des profils de porosité du substrat, des épaisseurs de couche de transition et des distributions de charge de catalyseur pouranode en titanepour obtenir des performances équilibrées. Les régions à forte densité de courant bénéficient d'une charge de catalyseur améliorée et de propriétés de couche de transition optimisées, tandis que les régions à faible activité-utilisent des configurations plus économiques. Le résultat offre des performances approchant les conceptions de spécifications uniformément élevées tout en réduisant la charge de métaux précieux de 30 à 60 %, réduisant ainsi considérablement le coût du système sans sacrifier l'efficacité.
La traduction de conceptions avancées en produits manufacturés nécessite un contrôle et une validation précis des processus à chaque étape. Les procédures de préparation de surface établissent les fondations, avec des étapes de nettoyage, de gravure et de conditionnement préparant le substrat en titane à recevoir les couches suivantes. Même une contamination mineure ou une activation de surface inadéquate crée des défauts qui se propagent lors des traitements ultérieurs, dégradant finalement la qualité de l'interface.
Le dépôt de couche de transition utilise des techniques de dépôt physique en phase vapeur sous vide-ou de dépôt chimique en phase vapeur thermique qui permettent un contrôle-au niveau atomique de la composition et de la microstructure. Les paramètres du processus, notamment la température, la pression, la vitesse de dépôt et la tension de polarisation du substrat, influencent tous les propriétés de la couche résultante. Les protocoles de fabrication développés grâce à des expérimentations approfondies établissent les fenêtres de paramètres qui produisent systématiquement des interfaces de haute -qualité répondant aux exigences des spécifications.


L'application finale du catalyseur complète la fabrication de l'anode, le chargement, la distribution et l'adhésion dépendant tous de manière critique de la qualité des couches sous-jacentes. Les installations avancées utilisent un traitement multi-station avec-un contrôle qualité en ligne qui surveille l'épaisseur, la composition et l'adhésion à chaque étape. Le contrôle statistique des processus garantit que les anodes de production répondent aux exigences strictes nécessaires à un fonctionnement fiable à long terme dans les électrolyseurs commerciaux, tout en minimisant les variations de fabrication entre les lots de production et les composants individuels.
Des processus de tests complets garantissent que les anodes fonctionnent et durent comme prévu. La résistance de contact répond aux normes, généralement inférieures à 10 mΩ·cm² pour les applications à haute-performance, comme le confirment les premiers tests électriques. Les performances de dégagement d'oxygène sont évaluées dans des circonstances PEM simulées sur toute la plage de courant de travail, en utilisant une tension de 2 A/cm² comme référence.
Les tests accélérés de durée de vie mettent les anodes sous tension pendant des semaines au lieu de plusieurs mois. Le fonctionnement à courant constant -étendu, le cycle potentiel pour la simulation de démarrage-arrêt et le cycle thermique pour l'évaluation de la stabilité mécanique sont des protocoles. Les bonnes anodes conservent la tension à moins de 20 mV des valeurs de départ après 5 000 à 10 000 heures de tests accélérés, tandis que les mauvaises conceptions se dégradent en 1 000 à 2 000 heures.


La meilleure vérification des performances est la validation-de l'électrolyseur PEM en service. Les données opérationnelles des installations sur le terrain à l'échelle du mégawatt- montrent l'efficacité, la fiabilité et la longévité. Les anodes d'ingénierie d'interface avancée produisent des tensions de cellule de 80 à 150 mV inférieures aux conceptions précédentes avec une densité de courant comparable, améliorant ainsi l'efficacité du système de 4 à 7 %. Au cours des -durées de vie des usines de production d'hydrogène, ces augmentations réduisent la consommation d'énergie et génèrent une valeur économique, tout en réduisant les dépenses d'exploitation cumulées, en favorisant une production annuelle d'hydrogène plus élevée et en améliorant le retour sur investissement global dans des conditions de production continue à grande échelle.
Conclusion
L'efficacité et la durabilité de l'électrolyseur PEM dépendent duanode en titanesubstrat-contact catalyseur. Les anodes modernes atteignent des niveaux de résistance interfaciale inférieurs à 10 mΩ·cm² et des performances constantes pendant 10,000+ heures grâce à l'ingénierie méthodique des caractéristiques de surface, des couches de transition et des procédures de dépôt. Les systèmes PEM avancés peuvent atteindre des tensions de cellules proches des minimums théoriques, maximisant ainsi l'efficacité de la production d'hydrogène vert.
La science des matériaux et l'ingénierie électrochimique ont collaboré pour créer des architectures d'anodes multicouches-à l'aide de substrats en titane. Les futures conceptions d'interface réduiront les charges de métaux précieux tout en maintenant ou en améliorant les performances. Les interfaces optimisées des anodes en titane augmenteront les avantages économiques et environnementaux à mesure que le marché de l’hydrogène se développe et que l’électrolyse PEM atteint des niveaux de déploiement de l’ordre du gigawatt.
FAQ
1. À quelle réduction de tension puis-je m'attendre en passant à des anodes en titane à interface avancée - ?
Des anodes en titane de construction optimale avec des couches d'interface optimisées abaissent la tension des cellules de 80 à 150 mV à 2 A/cm², selon les données de terrain des électrolyseurs PEM. Cette amélioration est due à une résistance de contact plus faible (35-50 mΩ·cm² à 3-8 mΩ·cm²), une distribution de courant améliorée et un transfert de masse plus important. L'avantage en matière de tension varie selon les circonstances de fonctionnement, mais des augmentations d'efficacité de 4 à 7 % sont habituelles, ce qui permet d'économiser des coûts d'énergie importants tout au long de la durée de vie du système.
2. Comment les couches de transition améliorent-elles la durabilité des anodes en titane dans les environnements PEM acides ?
Les couches de transition en nitrure de titane et en oxyde de tantale protègent les anodes et améliorent leur durée de vie. Ces couches protègent le substrat en titane de la corrosion et de l’oxydation des électrolytes acides, ce qui augmenterait la résistance électrique. Les systèmes de transition multi-couches évitent le délaminage du cycle de température en gérant l'inadéquation de la dilatation thermique du substrat-catalyseur avec la composition du gradient. Des couches de transition correctement construites maintiennent les anodes stables pendant 10 000+ heures contre 2 000 à 3 000 heures sans elles.
3. Pourquoi la rugosité de la surface est-elle importante pour les performances des anodes en titane dans les systèmes PEM ?
La rugosité de surface contrôlée améliore la zone de contact de la couche de catalyseur du substrat en titane, réduisant ainsi la résistance électrique interfaciale et améliorant l'adhérence. Les valeurs moyennes arithmétiques de rugosité (Ra) de 0,8-2,5 micromètres sont idéales pour le contact et le verrouillage mécanique sans piéger de bulles de gaz ni créer de tortuosité importante. Les textures de surface conçues avec des motifs dirigés peuvent également éloigner le développement des bulles d'oxygène des emplacements actifs, réduisant ainsi les pertes de tension liées à la couverture. Les surfaces texturées et les couches de transition réduisent la résistance de contact à moins de 10 mΩ·cm², réduisant ainsi la perte d'efficacité des électrolyseurs PEM.
Prêt à réduire la perte de tension dans vos systèmes PEM grâce à la technologie avancée d'anode en titane ?
NAVI Titanium offre des-revêtements de pointe en platine/iridium-anode en titanesolutions spécialement conçues pour une efficacité maximale dans les applications d’électrolyse de l’eau PEM. Notre technologie exclusive d'ingénierie d'interface réduit la charge de métaux précieux de 30 à 60 % par rapport aux conceptions conventionnelles tout en maintenant des performances supérieures sur 10 000+ heures de fonctionnement continu. Avec un revêtement Pt/Ir réglable de 0,05 à 0,5 mg/cm² et des couches de transition à gradient avancées, les anodes NAVI Titanium optimisent votre système pour une perte de tension la plus faible possible et une efficacité énergétique la plus élevée.
Associez-vous à un fournisseur d'anodes en titane de confiance qui combine des capacités de recherche-de niveau universitaire avec une expertise éprouvée en matière de production de masse. NAVI Titanium Metal Technology Co., Ltd travaille directement avec les fabricants d'électrolyseurs et les installations de production d'hydrogène du monde entier pour fournir des solutions d'anodes personnalisées qui réduisent les coûts opérationnels et améliorent la fiabilité du système.
Contactez notre équipe technico-commerciale dès aujourd'hui pour discuter de vos besoins spécifiques en matière d'électrolyseur PEM et découvrir comment nos revêtements composites en métaux précieux à faible-quatrième-génération peuvent améliorer les performances de votre système. Envoyez-nous un courriel àsales@navititanium.compour les spécifications techniques, les données de performance et les devis de projets.
Références
1. Carmo, M., Fritz, DL, Mergel, J. et Stolten, D. (2013). "Une revue complète sur l'électrolyse de l'eau PEM." Journal international de l'énergie hydrogène, volume 38, numéro 12, pp. 4901-4934.
2. Bernt, M., Siebel, A. et Gasteiger, HA (2018). "Analyse des pertes de tension dans les électrolyseurs d'eau PEM avec de faibles charges de métaux du groupe platine." Journal de la Société Electrochimique, Volume 165, Numéro 5, pp. F305-F314.
3. Ayers, KE, Renner, JN, Danilovic, N., Wang, JX, Zhang, Y., Maric, R. et Yu, H. (2016). "Voies vers un chargement de catalyseur métallique à très faible -groupe de platine dans les électrolyseurs à membrane échangeuse de protons." La catalyse aujourd'hui, volume 262, pp. 121-132.
4. Mo, J., Kang, Z., Yang, G., Retterer, ST, Cullen, DA, Toops, TJ, Green Jr., JB et Zhang, FY (2016). "Couches de diffusion liquide/gaz minces pour une production d'hydrogène à haute efficacité- à partir de la division de l'eau." Énergie appliquée, volume 177, pp. 817-822.
5. Hegge, F., Moroni, R., Trinke, P., Bensmann, B., Hanke-Rauschenbach, R., Thiele, S. et Vierrath, S. (2020). « Modélisation résolue de la microstructure tridimensionnelle-des performances de l'électrolyse de la membrane échangeuse de protons." Journal des sources d'énergie, volume 465, article 228269.
6. Schuler, T., Ciccone, JM, Krentscher, B., Marone, F., Peter, C., Schmidt, TJ et Boillat, P. (2019). "Couches de transport poreuses structurées hiérarchiquement pour l'électrolyse de l'eau électrolytique polymère." Matériaux énergétiques avancés, volume 10, numéro 2, article 1903216.


